
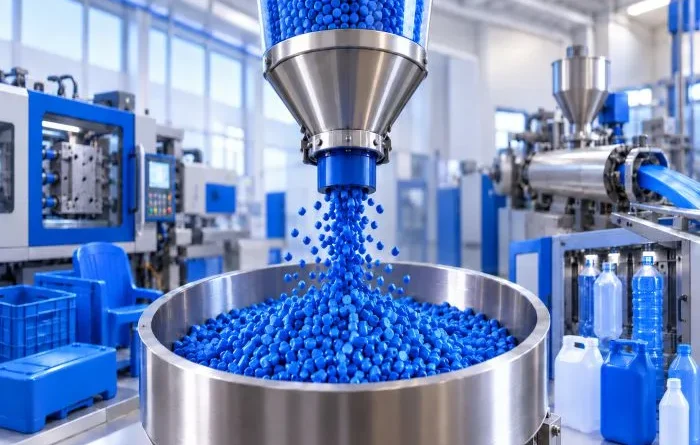
Tingimento para plástico: dosagem e mistura em injeção, extrusão e sopro
O tingimento para plástico depende de três controles principais: especificar um concentrado compatível com a resina, aplicar a dosagem indicada para a formulação e manter uma mistura estável durante toda a produção. Aumentar o percentual de masterbatch sem investigar o processo pode esconder falhas de alimentação, dispersão ou contaminação.
Injeção, extrusão e sopro exigem abordagens diferentes. Na injeção, a regularidade deve ser mantida entre os ciclos; na extrusão, ao longo do fluxo contínuo; e, no sopro, durante a formação de peças ou filmes com distribuição de material potencialmente variável.
Como definir a dosagem no tingimento para plástico?
A dosagem deve partir da recomendação técnica da formulação e ser validada na resina, na geometria e nas condições reais de processamento. Não existe um percentual universal aplicável a todas as cores, polímeros e produtos.
Antes de preparar a mistura, também é necessário confirmar a base do cálculo. Uma indicação de 3% sobre a mistura total significa 3 kg de masterbatch e 97 kg de resina para produzir 100 kg. Já uma proporção de três partes para cada 100 partes de resina resulta em outra composição. Essa definição deve estar clara na ficha de processo.
Para evitar ajustes baseados apenas na aparência da primeira peça, registre:
- código e lote da resina e do masterbatch;
- percentual aplicado e critério usado no cálculo;
- presença e proporção de material reprocessado;
- parâmetros relevantes da máquina;
- espessura, acabamento e padrão de cor avaliado.
Quando houver alteração na matéria-prima, no processo ou na espessura do produto, a dosagem deverá ser novamente verificada. A Alpicplast oferece masterbatches para aplicações industriais e desenvolvimento orientado às condições de transformação de cada projeto.
Como misturar masterbatch e resina sem criar variações?
A mistura precisa entregar a mesma proporção de concentrado ao equipamento ao longo de todo o lote. Segregação no funil, alimentação irregular, diferenças de granulometria e calibração inadequada do dosador podem gerar peças claras, escuras ou com mudança gradual de tonalidade.
Na pré-mistura por batelada, pese os componentes, utilize um recipiente limpo e mantenha um procedimento repetível. Evite estimativas por volume quando a receita foi especificada por massa. Também não prolongue ou intensifique a mistura sem necessidade, pois o método adequado depende do formato dos materiais e da orientação técnica do fornecedor.
Em alimentação automática, o dosador volumétrico precisa ser calibrado para o material utilizado. Alterações de densidade aparente, formato dos grânulos e comportamento de fluxo podem afetar a quantidade entregue. Sistemas gravimétricos monitoram a alimentação por massa e podem ser considerados quando a aplicação exige maior controle ou trabalha com variações de matéria-prima. A orientação técnica da Conair sobre alimentação de corantes destaca a calibração e a manutenção da proporção como pontos centrais para a consistência.
Quais ajustes ajudam no tingimento por injeção?
Na injeção, confirme primeiro a dosagem recebida em cada ciclo. Se ela estiver correta, avalie mistura, temperatura do cilindro, rotação da rosca, contrapressão, tempo de residência e possível contaminação.
Uma contrapressão ou rotação inadequada pode limitar a homogeneização, mas qualquer alteração deve respeitar a janela de processamento da resina, do pigmento e da peça. O guia de solução de problemas da Avient para moldagem por injeção relaciona cor não uniforme à dispersão deficiente e recomenda verificar temperaturas, contrapressão e rotação da rosca.
O que fazer quando aparecem rajadas ou pontos de cor?
Comece pela limpeza do sistema e pela verificação de umidade, contaminação, compatibilidade e dispersão. Depois, altere apenas uma variável por vez e compare as peças nas mesmas condições de iluminação. Esse método evita compensar um problema de processamento com excesso de concentrado.
O que muda no tingimento por extrusão?
Na extrusão, dosagem e vazão precisam permanecer sincronizadas durante uma operação contínua. Oscilações de alimentação podem aparecer como faixas, mudanças longitudinais de tonalidade ou diferenças entre o início e o fim da produção.
O controle deve incluir a estabilidade da vazão, a alimentação do masterbatch, a homogeneização promovida pela rosca e a limpeza após trocas de cor. Antes de corrigir o percentual, verifique se a variação acompanha mudanças de velocidade, abastecimento, pressão, temperatura ou uso de reprocessado.
Como controlar a cor na moldagem por sopro?
No sopro, a uniformidade visual depende da alimentação constante e da distribuição do material na peça ou no filme. Variações de espessura podem modificar a percepção da tonalidade, especialmente em produtos translúcidos.
Por isso, a aprovação deve ser realizada em amostras produzidas com a mesma resina, geometria, espessura e acabamento previstos para a fabricação. Avaliar apenas uma placa ou amostra com configuração diferente pode levar a correções inadequadas de dosagem.
O material reprocessado altera a dosagem de cor?
Sim. Se o reprocessado já contém pigmento, calcular o masterbatch sobre toda a alimentação pode resultar em excesso de cor. A compensação deve considerar somente a parcela que ainda precisa ser tingida, além das possíveis variações de lote e degradação do material.
Quanto mais variável for a participação do reprocessado, maior será a necessidade de controlar simultaneamente sua alimentação e a do concentrado. A proporção usada deve permanecer registrada para permitir a investigação de desvios.
Como corrigir diferenças de cor sem perder o controle do processo?
Use uma sequência de diagnóstico antes de alterar a receita:
- confirme o cálculo e a calibração da dosagem;
- verifique lotes, compatibilidade e condição das matérias-primas;
- inspecione mistura, alimentação, limpeza e contaminação;
- compare os parâmetros atuais com o padrão aprovado;
- avalie peças equivalentes sob iluminação controlada;
- altere uma variável por vez e registre o resultado.
A repetibilidade de cor no masterbatch exige que formulação, matéria-prima, equipamento e avaliação sejam controlados em conjunto.
Qual é o ponto principal para acertar o tingimento?
O resultado estável não vem apenas de aumentar ou reduzir a quantidade de pigmento. Ele depende de uma dosagem corretamente interpretada, mistura homogênea, compatibilidade entre masterbatch e resina e parâmetros adequados à injeção, extrusão ou sopro.
A Alpicplast desenvolve e padroniza cores para indústrias transformadoras de plástico no Brasil, considerando o polímero, o processo e o resultado esperado. Fale com a equipe técnica e solicite uma solução para sua aplicação.